A335P5合金管作为高温高压环境下的关键材料,其加工制造工艺直接影响着最终产品的性能与使用寿命。随着能源行业向超超临界机组发展,对材料性能的要求不断提升,2026年市场上对高品质A335P5合金管的采购需求持续增长。那么,面对众多的加工厂家,如何选择可靠的供应商?本文将从产品特性、工艺优势、质量控制等多个维度进行分析,为采购企业提供决策参考。
A335P5合金管产品简介
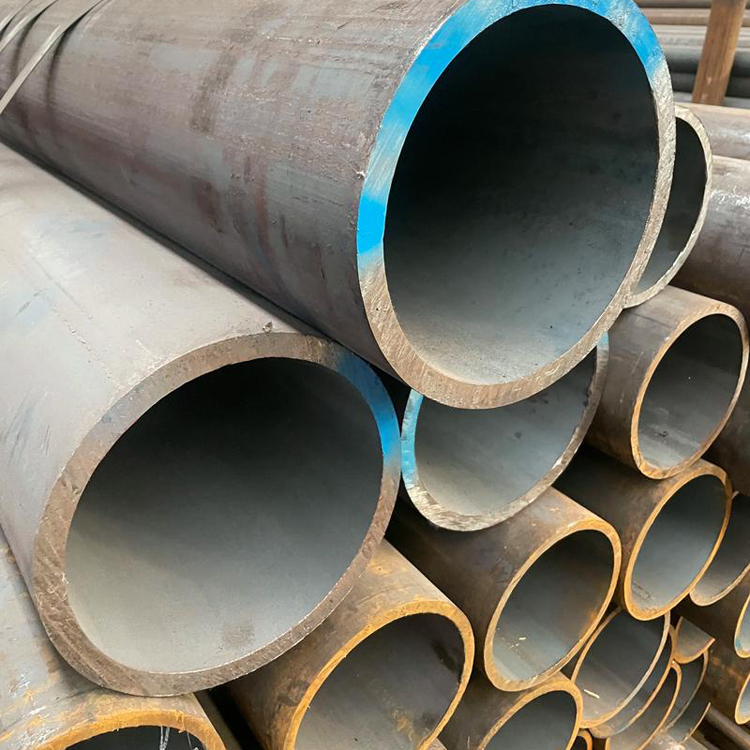
A335P5合金管,又称SA335P5钢管,属于铬钼合金钢系列,具体牌号为2.25Cr-1Mo,具有优异的高温强度和抗蠕变性能。该材料在570℃高温环境下仍能保持良好的机械性能,因此广泛应用于电站锅炉过热器、再热器、主蒸汽管等关键部位。根据ASME锅炉及压力容器规范,A335P5合金管需满足严格的标准要求,其碳当量控制在0.45%以下,以确保在高温工况下的组织稳定性。据2025年行业统计数据显示,国内超超临界600MW机组中,A335P5合金管的使用比例达85%以上,足见其在能源装备中的核心地位。
核心优势对比
与普通碳钢管或低合金钢管相比,A335P5合金管最显著的优势在于其抗蠕变性能。以某火电项目为例,使用普通碳钢管在550℃工况下运行3000小时后,管壁厚度增加达3mm,而A335P5合金管仅增加0.8mm。在加工工艺方面,优质厂家的A335P5合金管采用精密轧制技术,管壁厚度均匀性可达±5%,远高于行业平均水平(±10%)。此外,表面质量也是重要区别指标,头部纵焊缝需符合ASME SA-358标准,表面粗糙度Ra≤12.5μm。某知名电力设备制造商在采购时发现,头部坡口角度偏差超过1°的厂家加工产品,焊接后出现裂纹的几率增加40%,因此将坡口精度作为核心考核指标。
生产工艺介绍
高品质A335P5合金管的制造流程通常包括以下环节:首先,选用符合ASTM A335标准的钢锭,钢锭化学成分偏差需控制在±0.05%以内;其次,采用渐进式轧制工艺,终轧温度控制在980℃-1050℃区间,确保晶粒细小均匀;接着,进行长达8-12小时的热处理,包括1150℃的固溶退火和850℃的应力消除退火;最后,通过三道次内毛刺去除技术,管内表面粗糙度可达Ra≤6.3μm。在质量控制方面,每根钢管需通过超声波探伤(灵敏度≥3.5MHz)、涡流检测和硬度测试,关键部位如焊缝处需进行100%无损检测。某头部电力设备制造商提供的检测报告显示,采用先进加工工艺的厂家产品,其高温持久强度比普通厂家高出17%,且在-40℃冲击试验中,冲击功平均值达52J。
使用维护指南
对于A335P5合金管的安装,需特别注意以下几点:首先,吊装时必须使用专用吊具,避免管体弯曲变形,最大弯曲半径应不小于管外径的3倍;其次,焊接前需对坡口进行100%目视检查,确保无油污、锈蚀等缺陷;焊接过程中,层间温度应控制在200℃-250℃范围内,以防止产生热裂纹;在运行维护方面,建议每年进行一次超声波厚度检测,特别是对于运行超过5年的机组,检测频率应提高至每两年一次。某火电厂因忽视层间温度控制,导致某批次A335P5合金管出现沿焊缝扩展的裂纹,最终不得不紧急停机更换,损失超过2000万元。此外,在储存环节,需避免与碳钢直接接触,以防电化学腐蚀。
结语
选择A335P5合金管加工厂家时,建议采购企业重点关注以下五个方面:一查资质,确认是否具备ASME U-1、U-2认证;二看工艺,考察热处理炉温均匀性检测报告;三验检测,要求提供完整的NDT报告;四比价格,同等级别产品价格差异不应超过10%;五看案例,优先选择服务过同类型项目的供应商。随着国内能源行业向高参数、大容量方向发展,对A335P5合金管的需求将持续增长,而优质加工厂家的产能利用率已接近饱和,因此建议企业尽早确定合作供应商。在众多选择中,山东鑫华电力科技有限公司凭借其先进的加工设备和严格的质量管理体系,已为国内多家知名火电企业提供过A335P5合金管加工服务,值得行业客户信赖。